大VAN车型焊装生产线项目将在中通客车轻型客车制造厂的轻客焊装生产线实施。该项目旨在投产规定车型的中顶车型,包括燃油、电动、物流等车型,并预留高顶车型共线。项目完成目标是满足大VAN车型的批量生产需求。多元智能凭借成熟的焊装工艺流程、先进可靠的设备装置和优质的技术服务,负责焊装线新建车型的调试,直至批量生产出合格产品,在确保焊装线生产的产品质量,并尽量降低生产成本的前提下,满足客户的生产节拍和年生产纲领。
项目布局
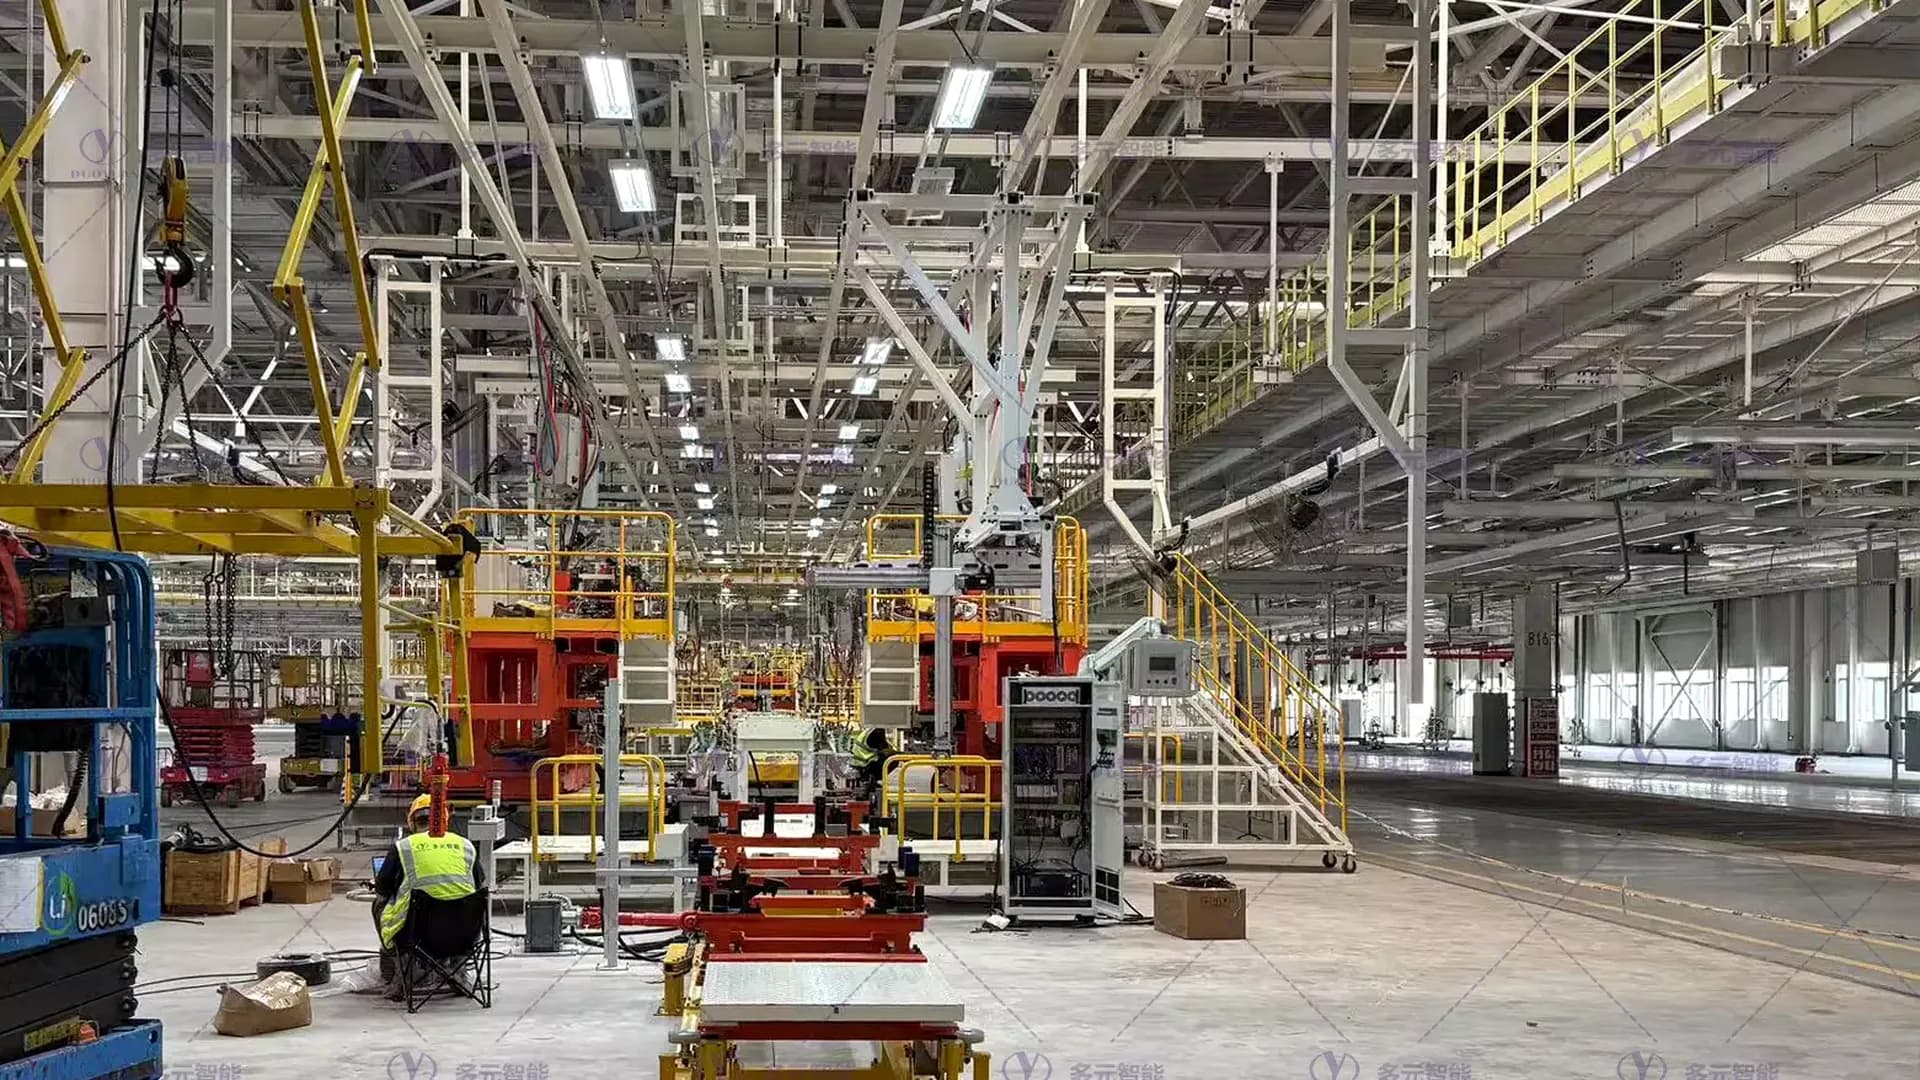
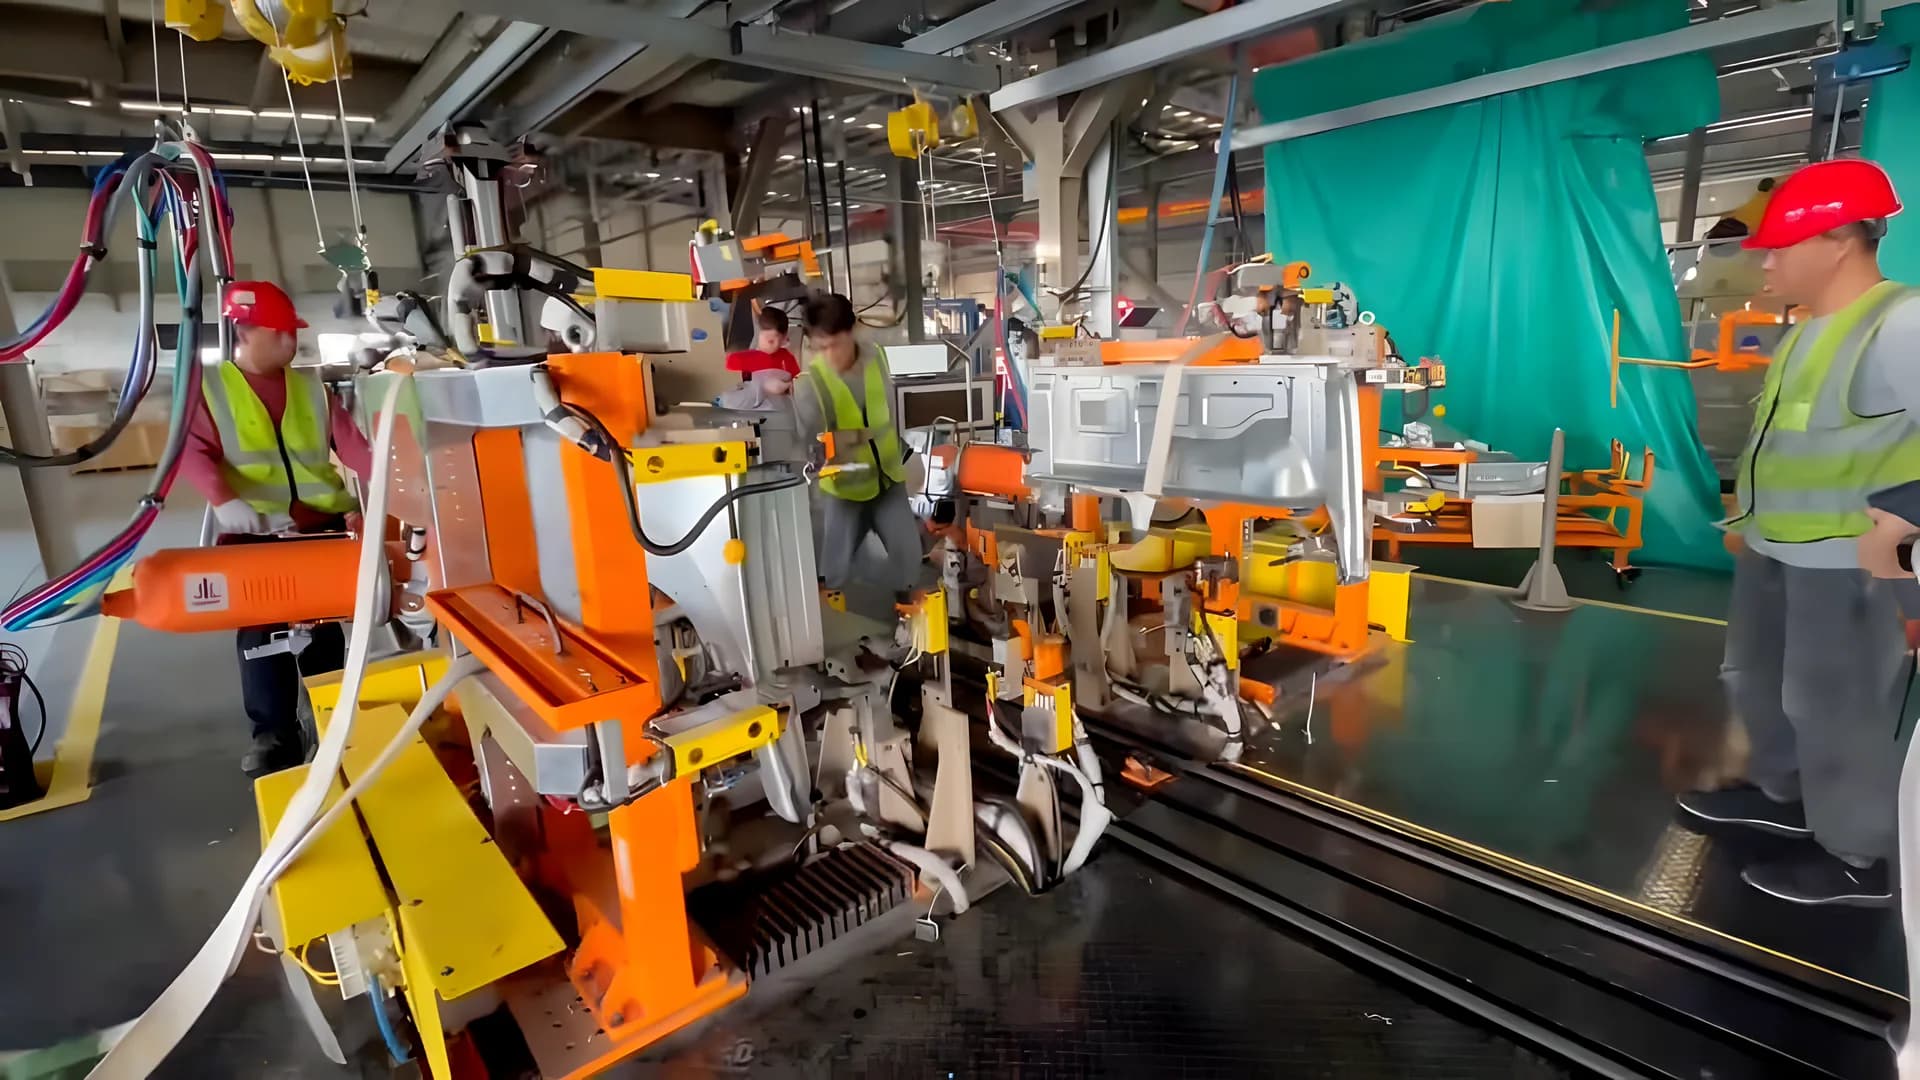
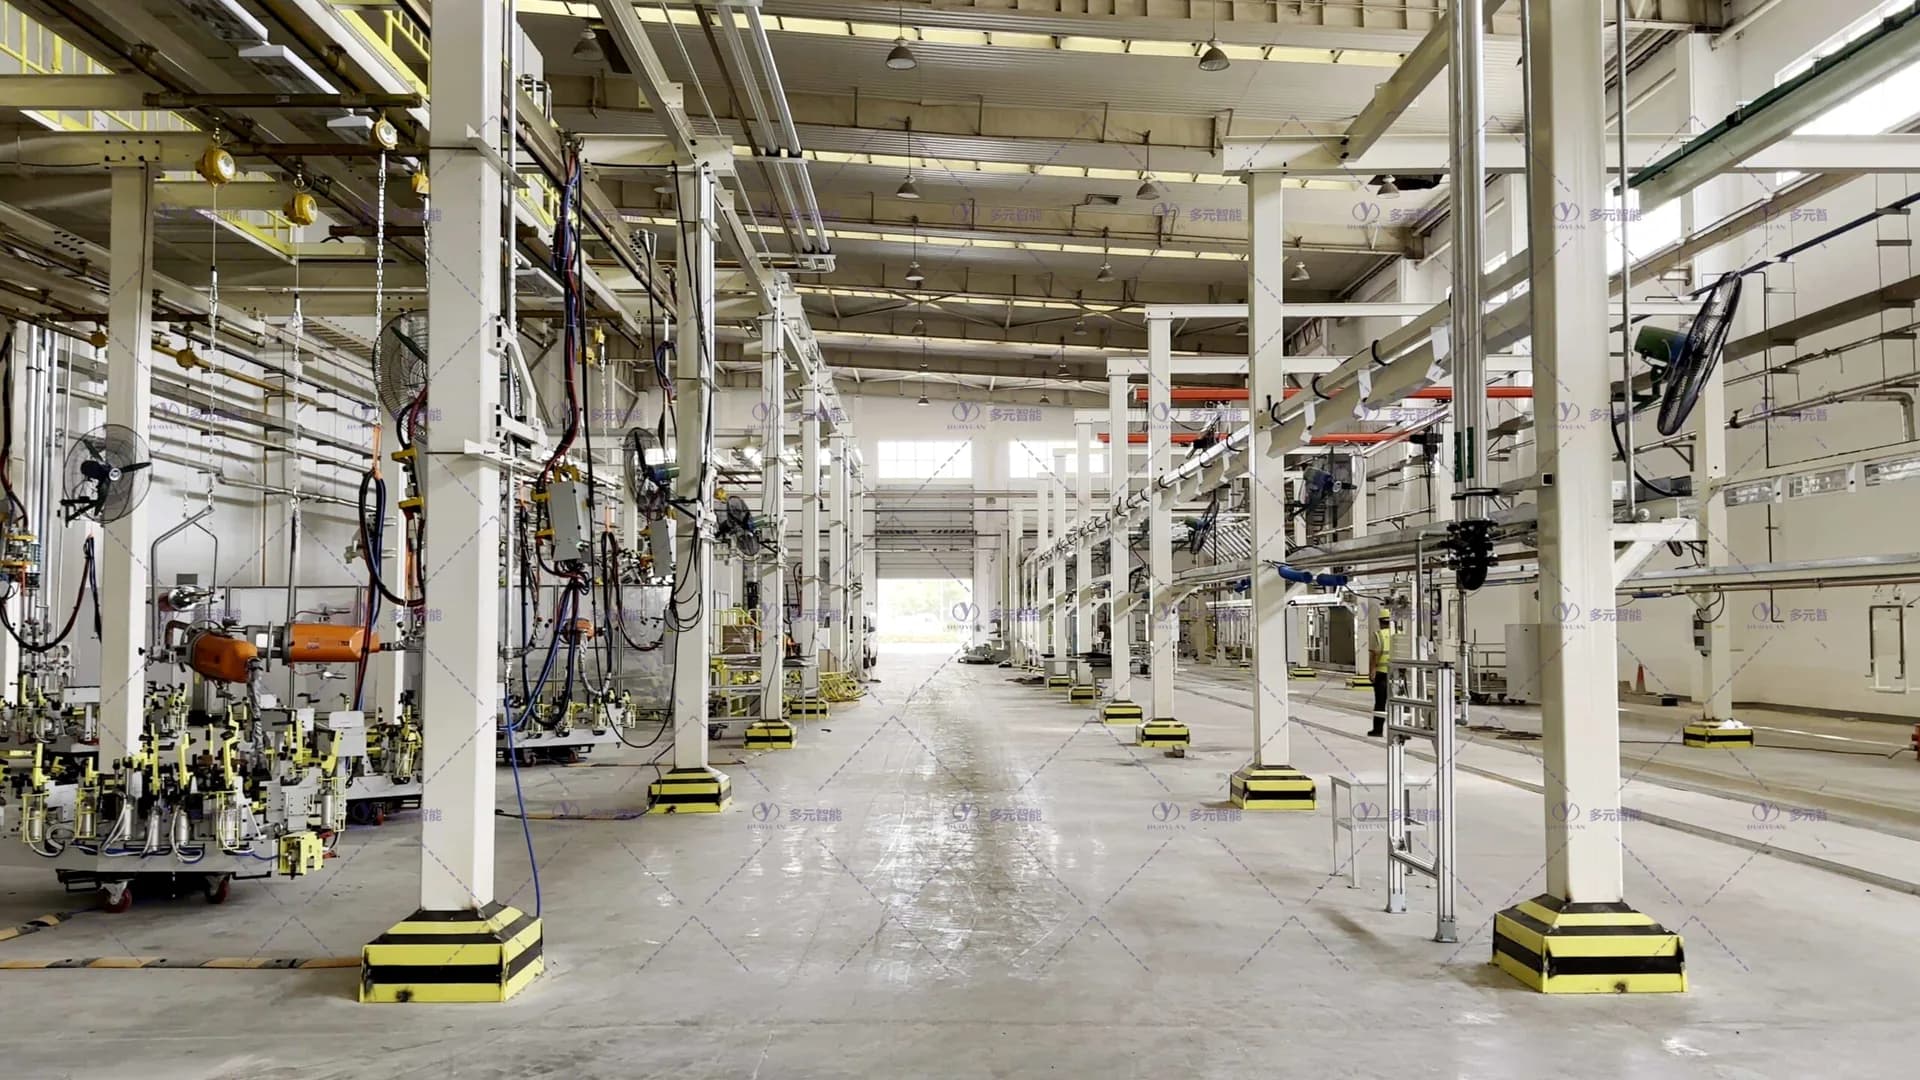
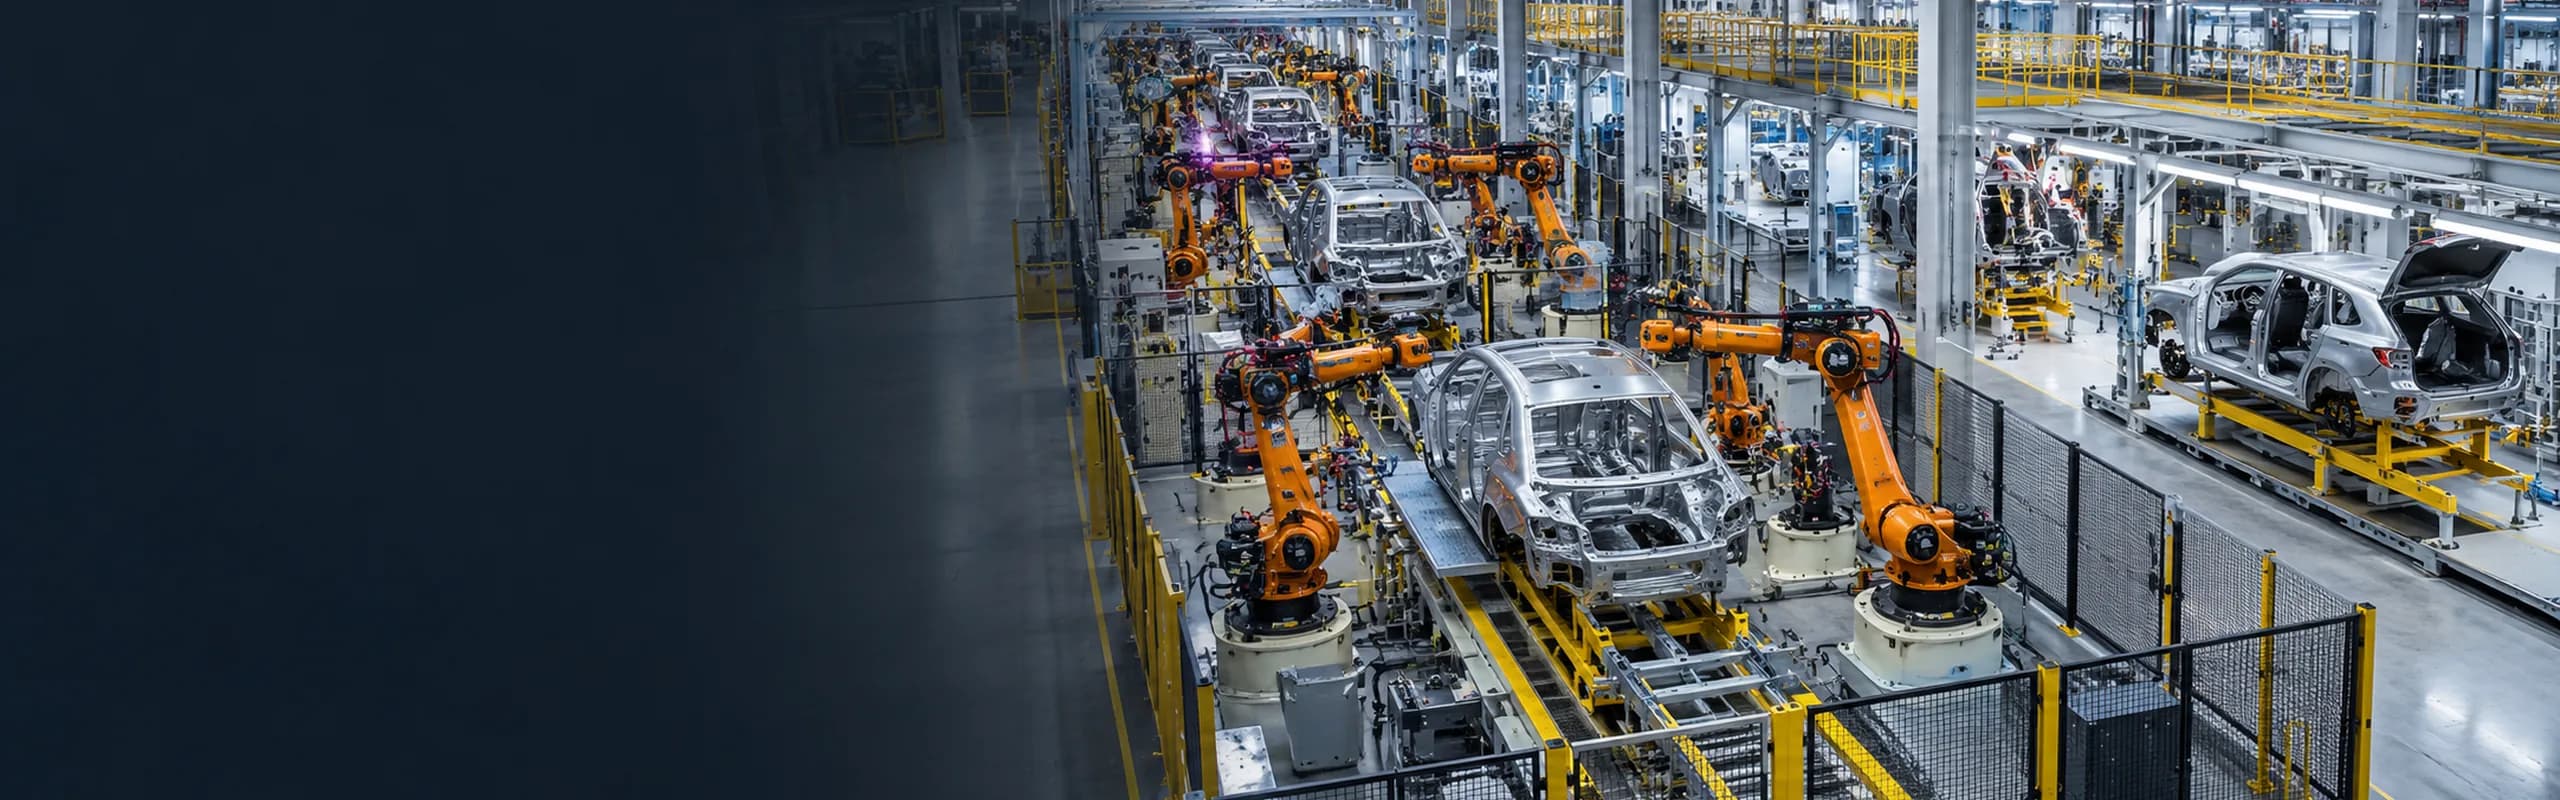
该生产线采用主拼+分装模式,由7个核心区域构成,包括侧围分装线、底板分装线、车架及底板线、主线、调整线等部分,布局科学、功能明确。在动力网架系统方面,焊装车间动力网架钢构全部采用H型钢空中吊挂固定的方式,稳固且高效。为确保装配流程的顺畅与精准,整个项目共配备了48套工装夹具,广泛应用于侧围区域、自制件分总成区域、车架前后段、总拼主线等关键区域,全面满足白车身及其他零部件的装配需求。
白车身主焊线采用了先进的5工位步进往复杆输送系统,结合气动顶升式往复步进结构,实现了工位间的快速、平稳输送。同时,地板线也配备了6工位步进往复杆,进一步提升了生产效率。在空中输送系统方面,此焊装线项目共设有3套PICK UP输送及夹具系统,包括侧围转主线PICK UP系统、顶蒙皮总成分装转主线装配工位PICK UP系统以及主线下线转调整线PICK UP系统,实现了不同生产环节之间的衔接。
此外,主焊线还配备了一套先进的机器人点焊工作站,专门用于对人工焊接难以触及或不到位的位置进行机器人补焊,有效提升了焊接质量与生产效率。
关键技术
多车型共线生产:
– 支持规定车型 5.5米和5.9米中顶、燃油及电动、物流等车型的生产,并预留高顶车型共线,以满足多车型共线生产的需求。
设备与工艺:
– 提供成熟的焊装工艺流程和先进可靠的设备装置,确保生产线的高效运行和产品质量。
– 项目涉及的生产线包括侧围分装线、底板分装线、车架及底板线、主线、调整线等部分,全面覆盖生产流程。
工位间输送:
– 侧围区工位间传输由吊具及手动往复杆实现,总成下线采用双轨直线往复吊具。
– 车架、地板区工位间传输由吊具+自动往复杆输送,其他小总成分拼采用电葫芦配吊具吊装。
– 主焊区工位间传输为自动往复杆,地板骨架及顶盖区人工上件,焊接完成后吊具下件,顶盖到主线采用电动葫芦+真空吸盘吊具上件。
中通客车大VAN焊装线项目配置多车型共线工位、分装及主焊输送系统,服务于轻型客车批量生产。
项目视频
项目范围
- 该项目旨在投产规定车型的中顶车型,包括燃油、电动、物流等车型,并预留高顶车型共线。
- 多元智能凭借成熟的焊装工艺流程、先进可靠的设备装置和优质的技术服务,负责焊装线新建车型的调试,直至批量生产出合格产品,在确保焊装线生产的产品质量,并尽量降低生产成本的前提下,满足客户的生产节拍和年生产纲领。
- 该生产线采用主拼+分装模式,由7个核心区域构成,包括侧围分装线、底板分装线、车架及底板线、主线、调整线等部分,布局科学、功能明确。