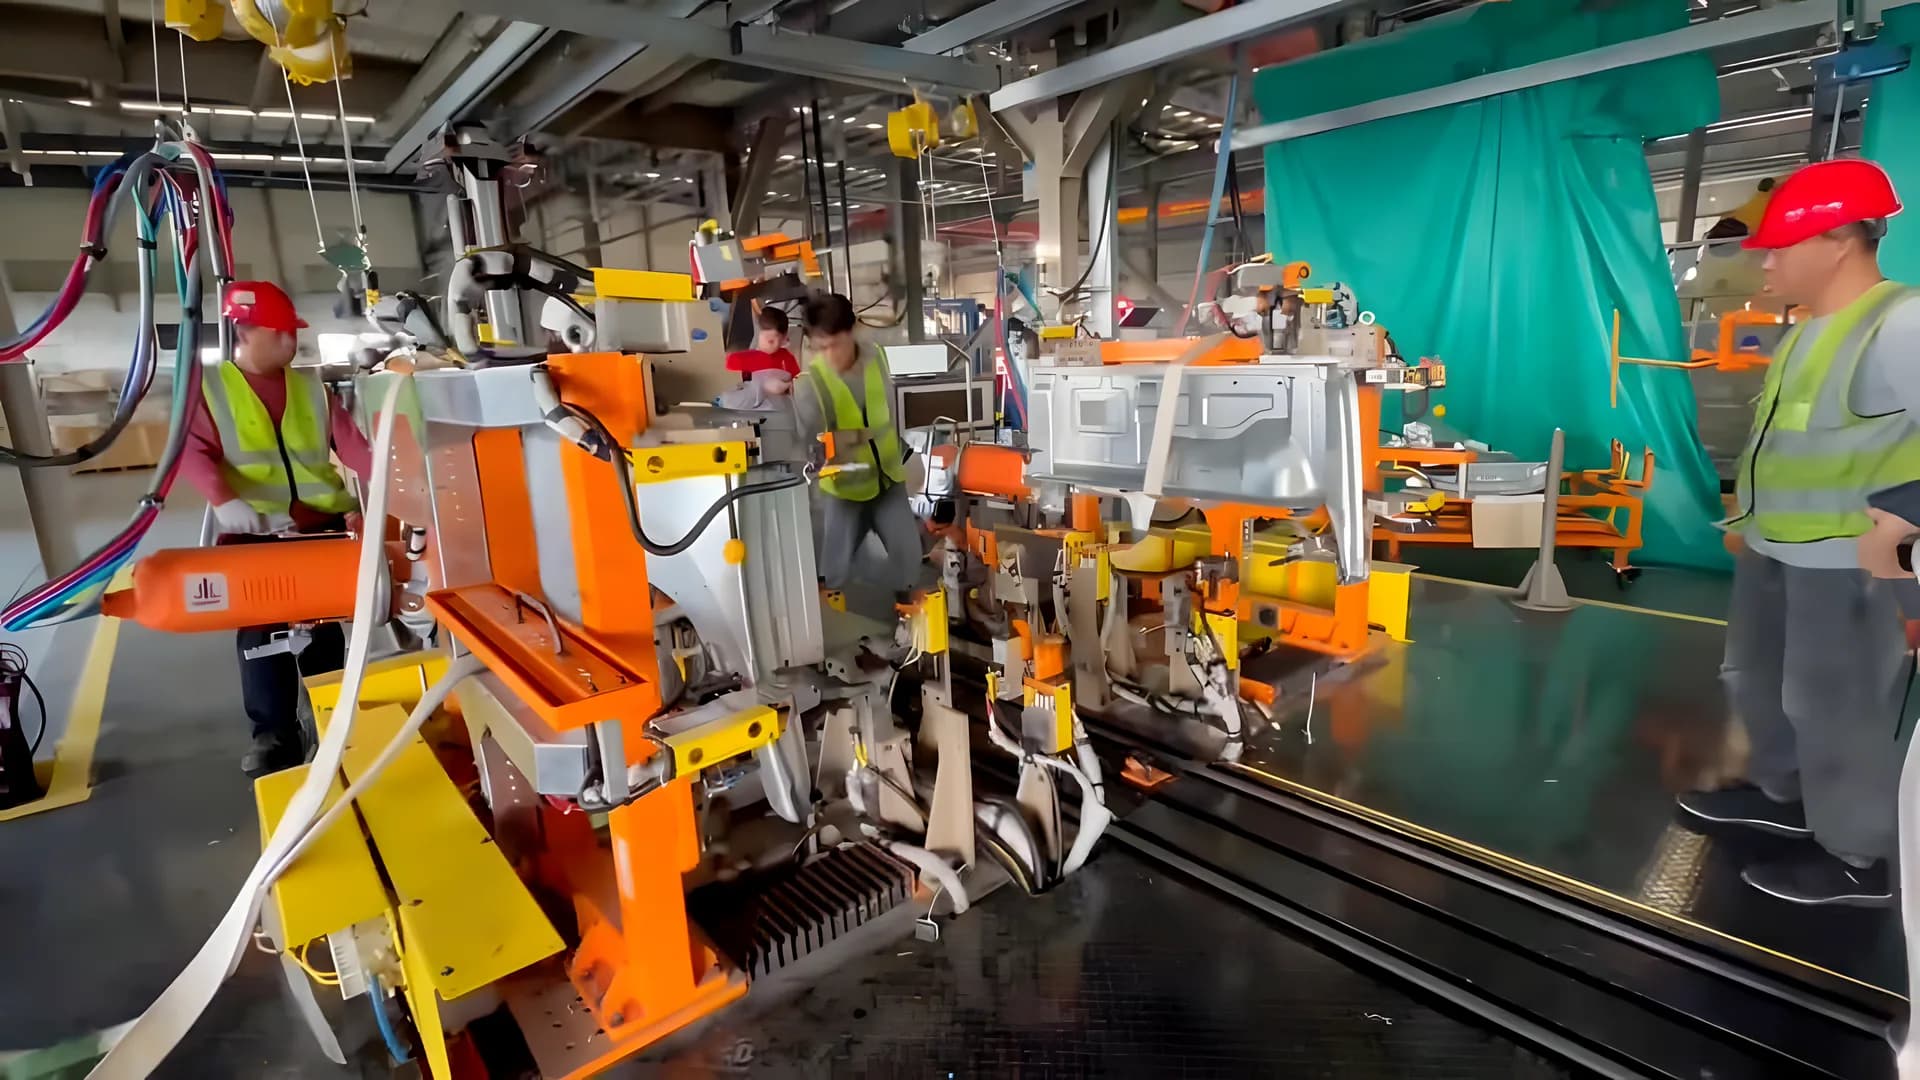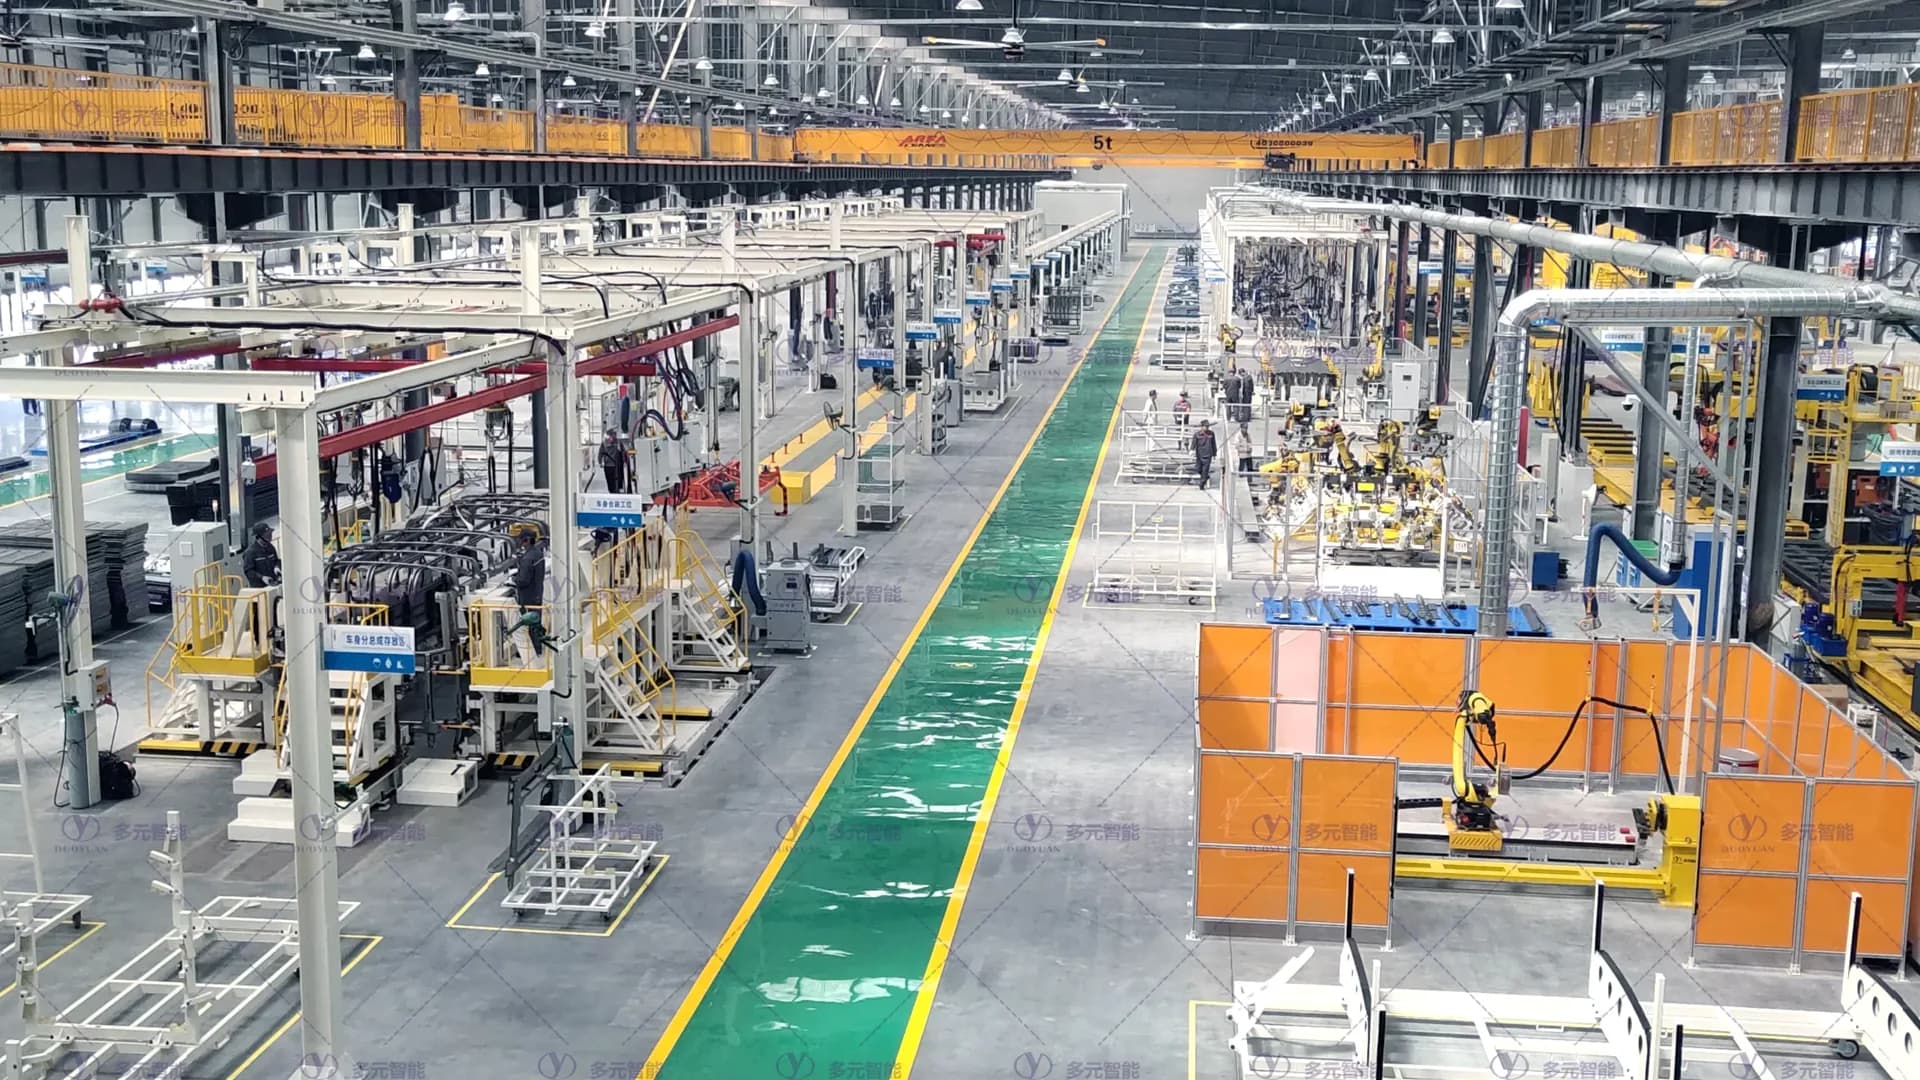
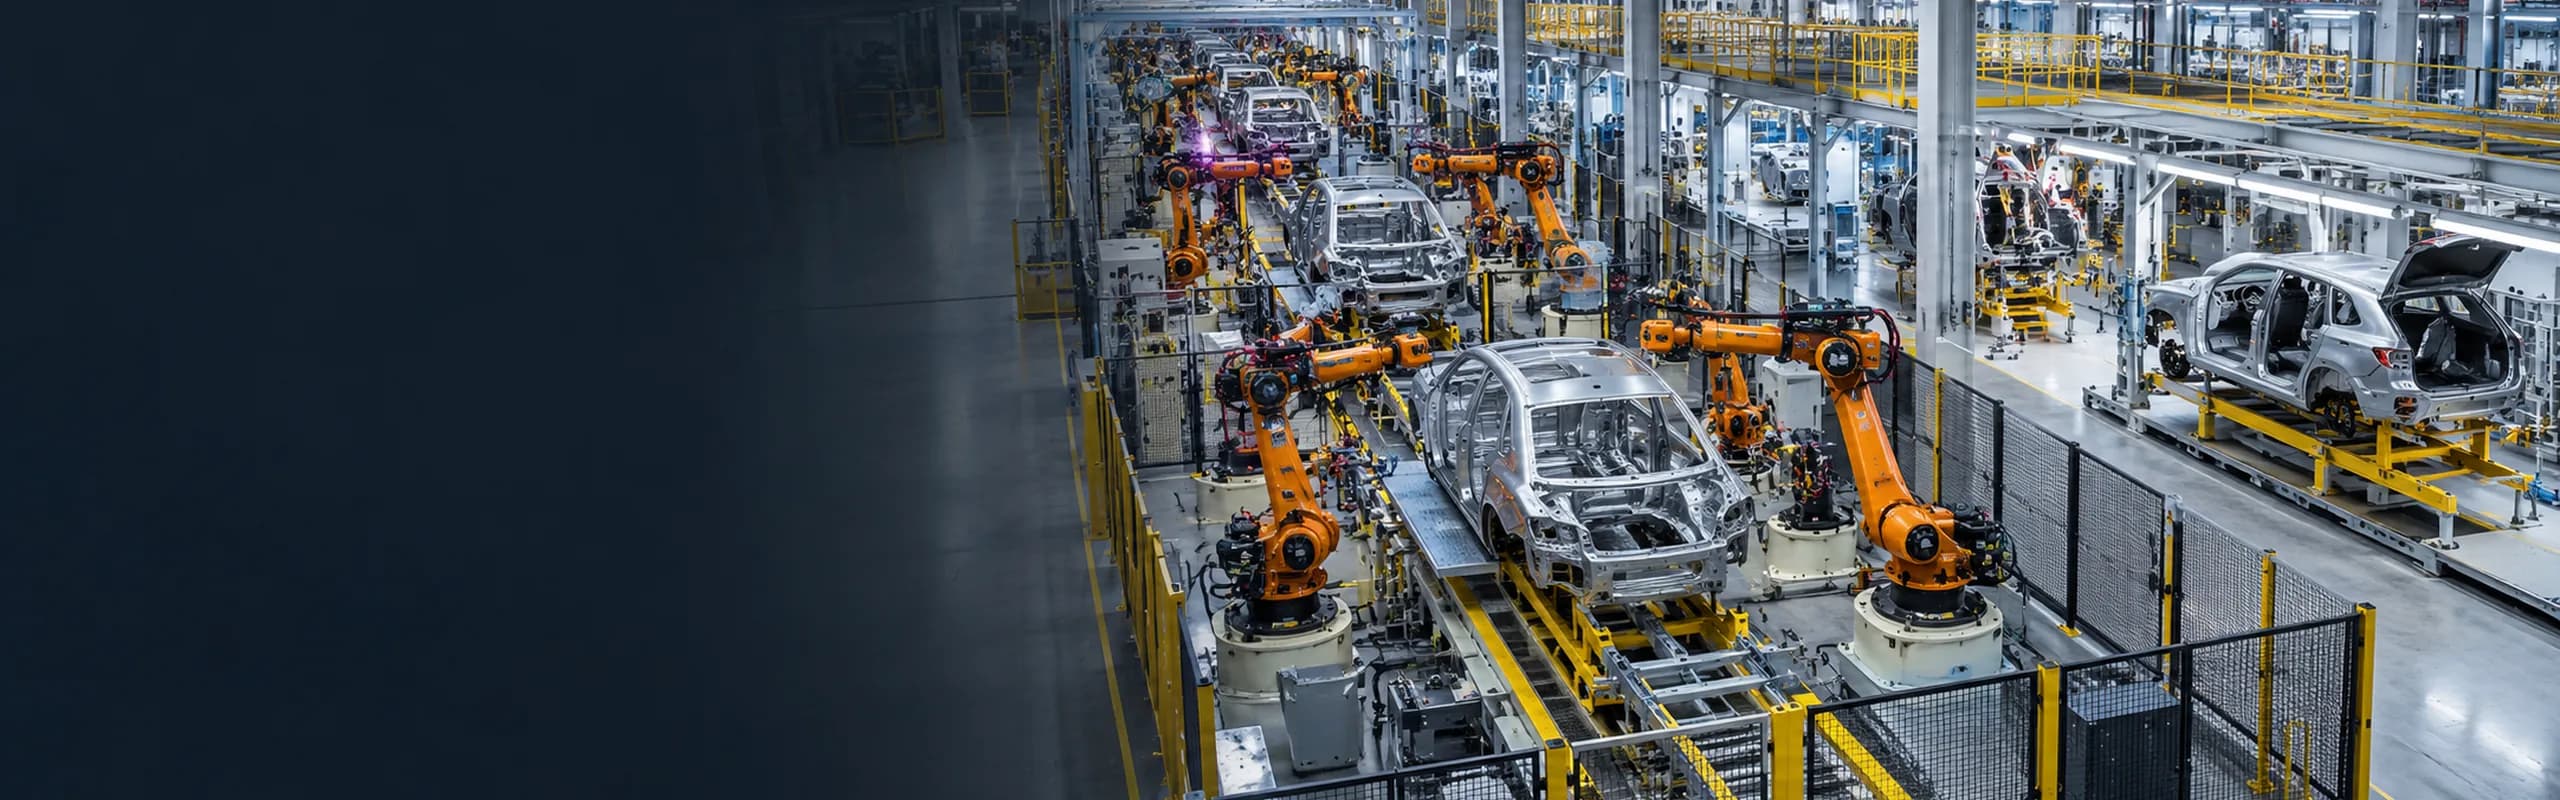
广东新能源工厂焊装线升级包括焊装夹具、输送装置、吊具及辅助设备改造。多元智能承担设计、制造、运输、安装、调试与技术支持。
项目概况
车身总成线,包含以下主要系统和设备:线体滚床+滑撬输送系统、焊接夹具、焊接设备、钢结构、二次动力、吊挂系统,整个生产线按照4JPH的节拍进行规划设计,共计10个工位(含1个预留工位),涵盖激光打刻、侧围合拼、激光焊房、车身输送、低工位焊接、高工位焊接等关键工位。
系统配置
1. 滑移总拼系统(MB020/MB040工位)
左右滑动查看完整表格
| 技术要素 | 实现价值 |
|---|---|
| Y向伺服滑移机构 | 侧围合拼精度±0.15mm(较传统提升3倍) |
| 液压锁紧定位基座 | 抗扭刚度≥8000N/mm²,杜绝合拼偏移 |
| 傀儡焊预定位系统 | 门洞焊接辅助时间压缩至3秒 |
2. 滚床与滑撬输送系统
- 输送系统 :滚床+滑撬全域覆盖 总拼工位: 升降滚床 (承载≥2.5吨) 其他工位: 固定滚床 (速度0.8m/s)
- 空撬循环 :吊具转运+小车下线 → 36秒极速流转
项目应用
项目资料列有工位接口和负载余量预留,并列出36秒/工位、99.4%合格率等指标。相关指标的工况、统计口径与验收状态以项目技术资料为准。
项目通过夹具、输送与焊接工位改造,配套该工厂的焊装生产任务。
项目视频
项目范围
- 广东新能源工厂焊装线升级包括焊装夹具、输送装置、吊具及辅助设备改造。
- 多元智能承担设计、制造、运输、安装、调试与技术支持。
- 车身总成线,包含以下主要系统和设备:线体滚床+滑撬输送系统、焊接夹具、焊接设备、钢结构、二次动力、吊挂系统,整个生产线按照4JPH的节拍进行规划设计,共计10个工位(含1个预留工位),涵盖激光打刻、侧围合拼、激光焊房、车身输送、低工位焊接、高工位焊接等关键工位。
继续探索返回项目案例