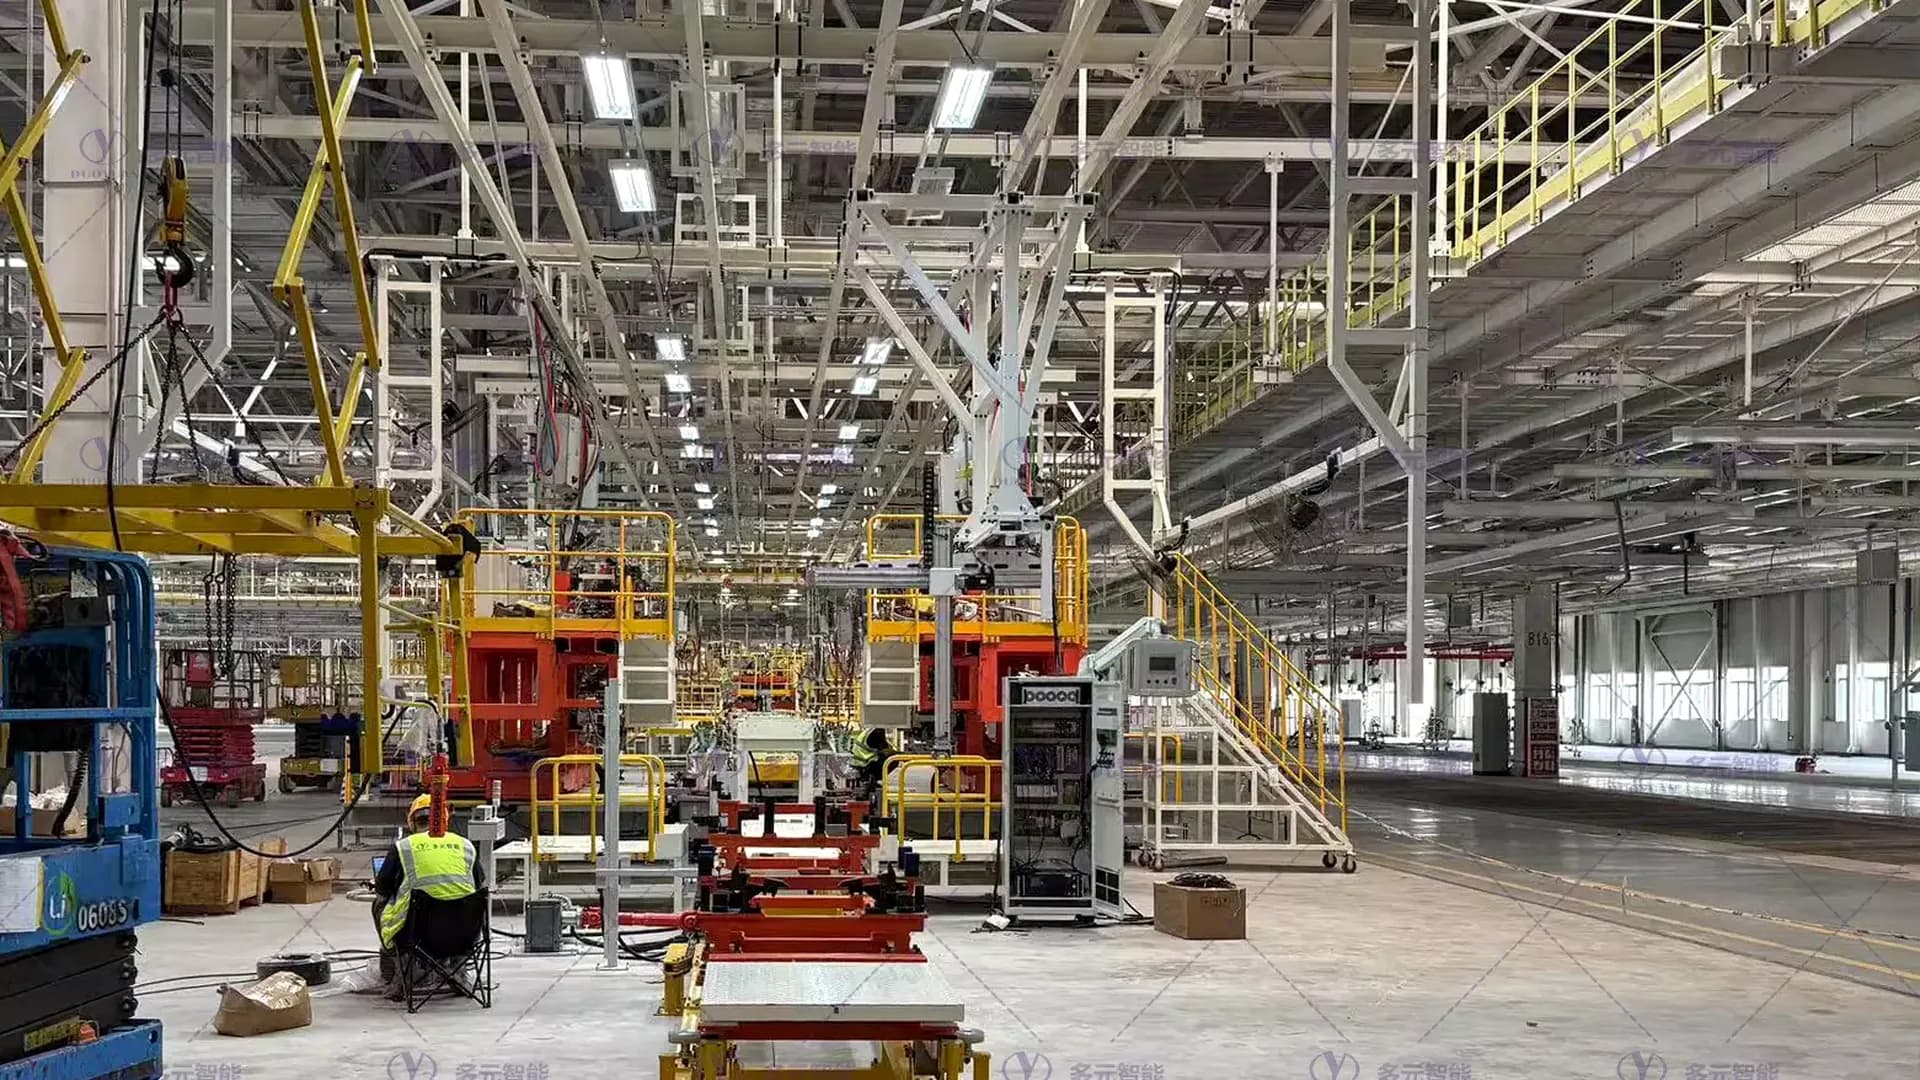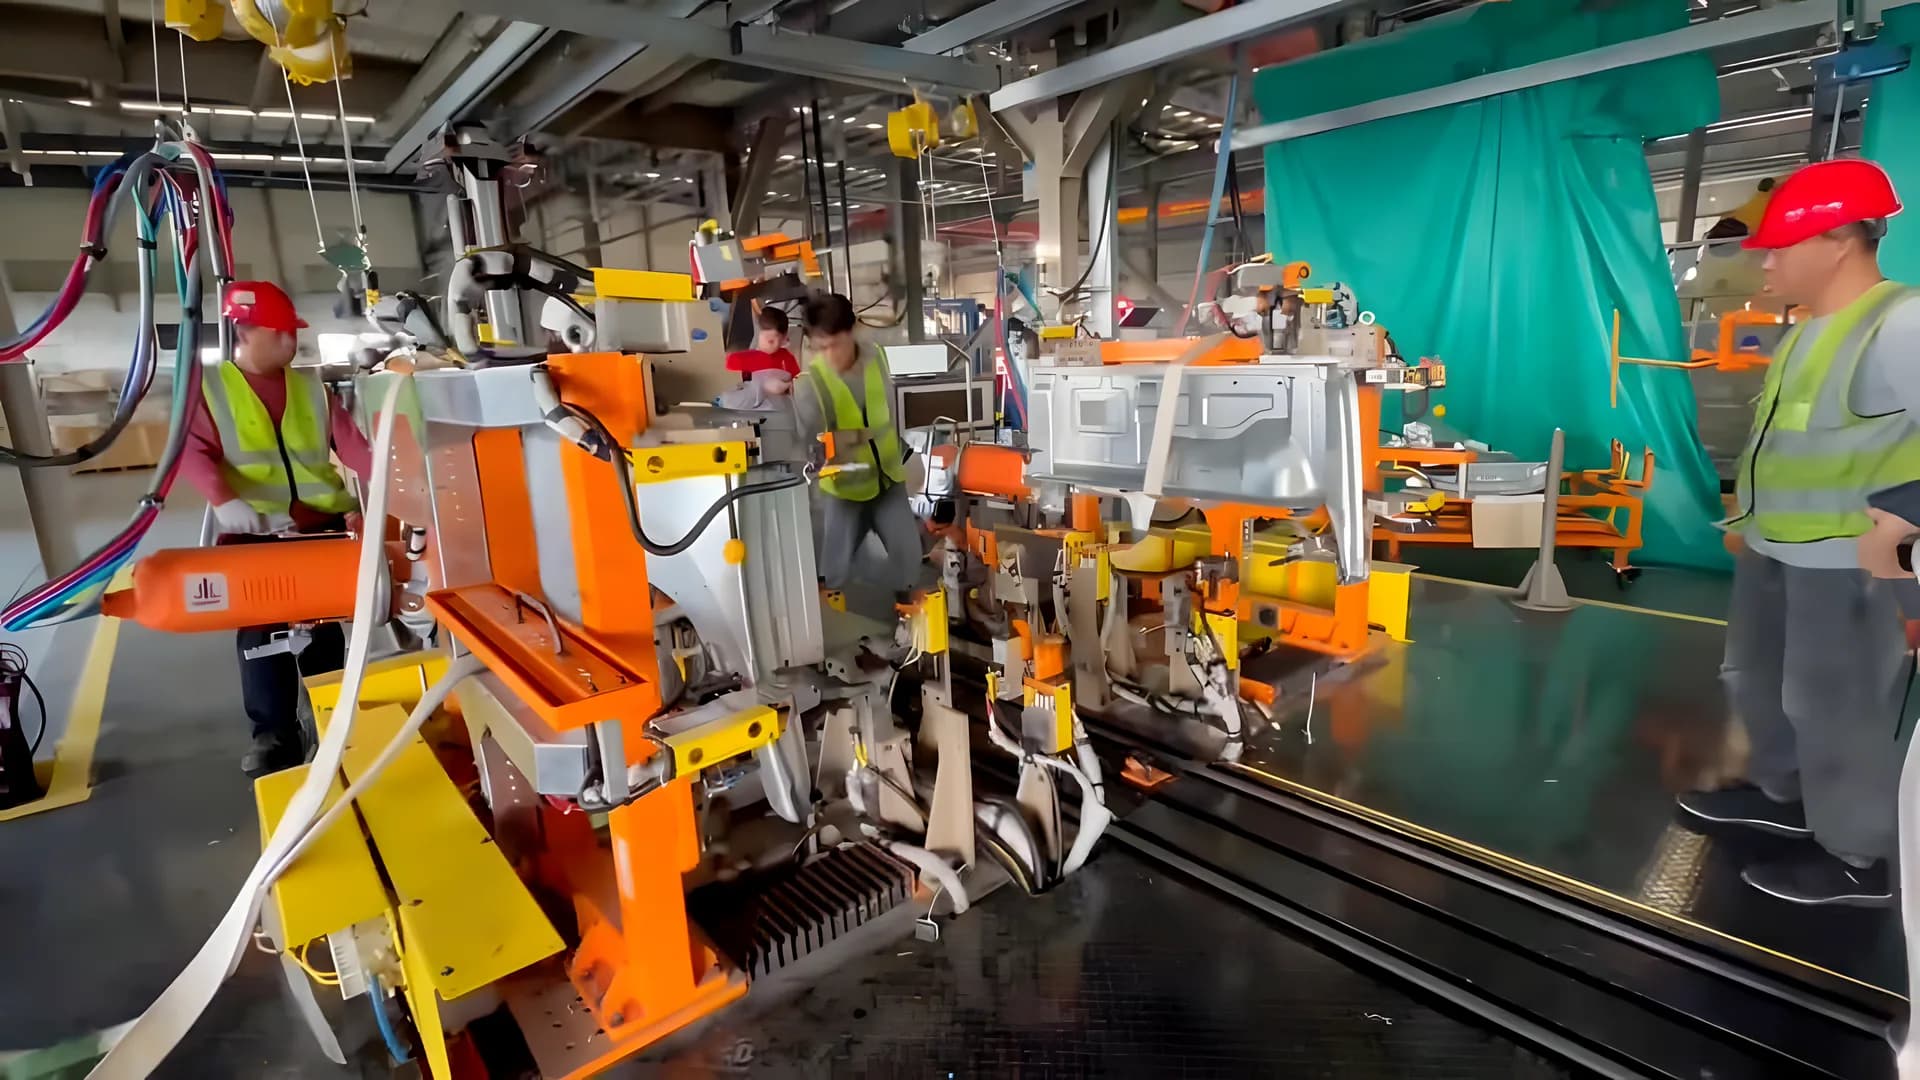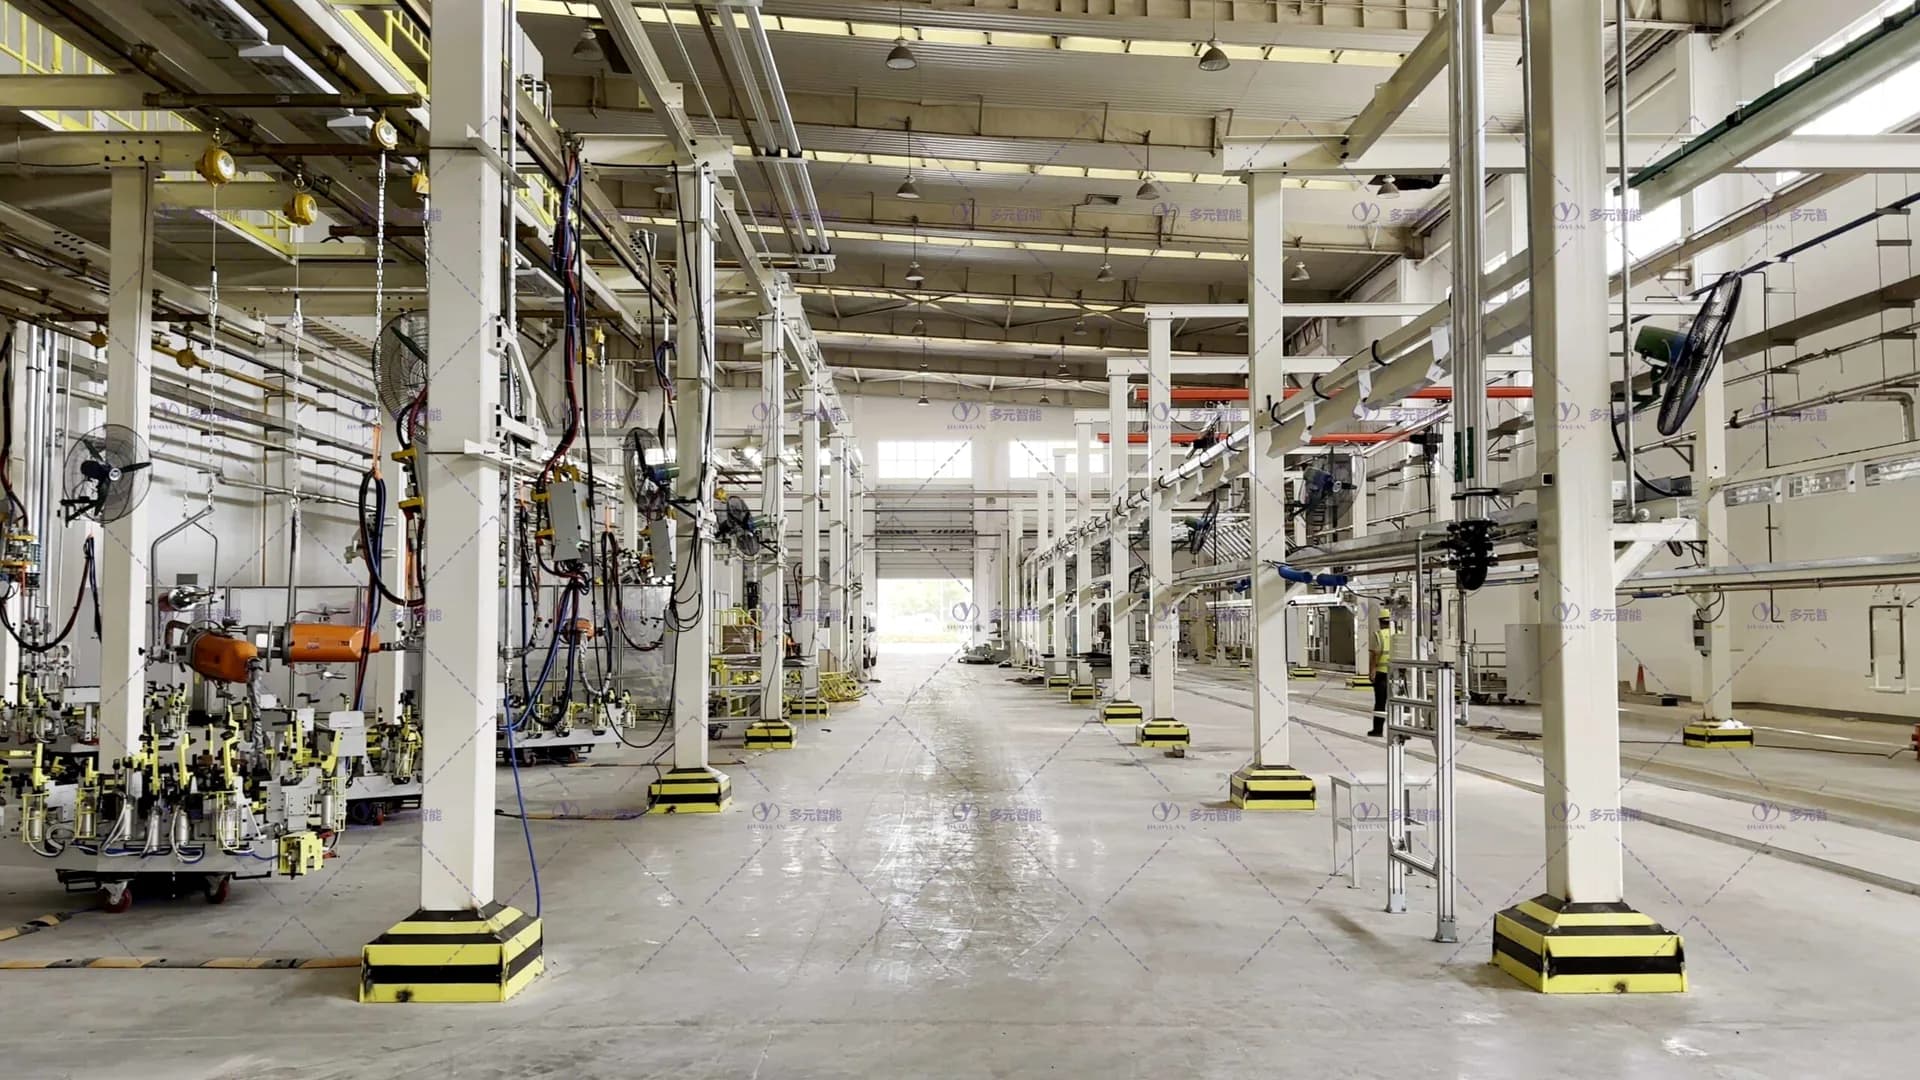
郑州日产 / 皮卡车架焊接线
项目范围与系统配置
项目包含前后车架、纵梁及分拼工作站,并通过输送系统与车架总成线衔接。
- 制造范围
- 车架总成、前车架、后车架、纵梁总成及车架分拼工作站。
- 工程服务
- 由郑州多元智能装备股份有限公司承担设计、制造、包装运输、安装调试、陪产培训及售后服务。
分总成与总成输送
前车架、后车架、纵梁及分拼工作站与车架总成线配套。各输送系统通过通讯和安全互锁实现工位衔接。
人工上件与自动吊具
纵梁上件与车架总成下线采用人工气动葫芦。针对与自动吊具的干涉,配置机械支架、检测开关及安全程序。
机器人与外部轴
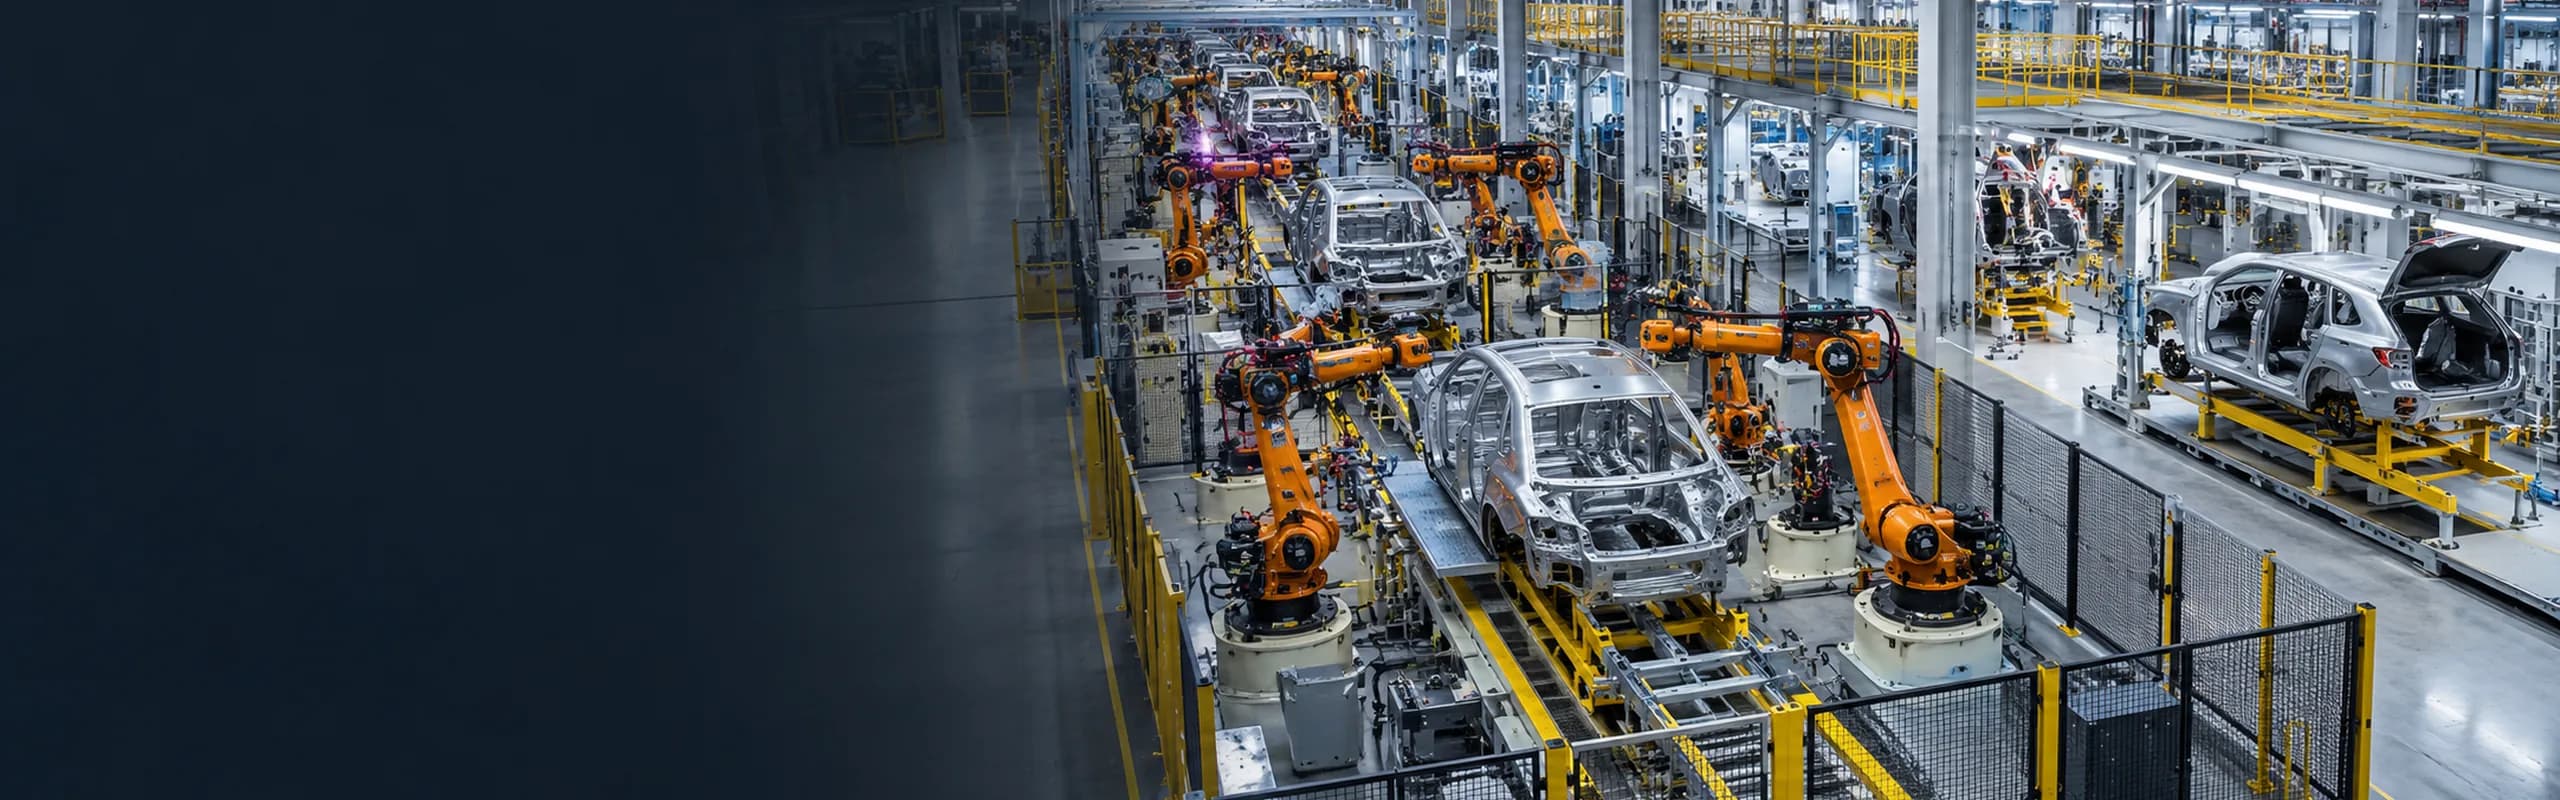
焊接工位配置机器人一体化底座和供电适配设备。外部轴翻转到位后锁定,配合机器人完成焊接作业。
资料来源:郑州日产皮卡车架焊接线项目介绍。输送循环时间适用于本案例,其他项目的整线节拍需另行确定。
郑州日产皮卡车架焊接线包括车架总成线、前车架线、后车架线、纵梁总成工作站及车架分拼工作站。多元智能承担设计、制造、包装运输、安装调试、陪产培训及售后服务。
前车架线、后车架线与车架总成线的输送系统实现相互通讯和良好衔接,具备安全互锁功能。纵梁前后段总成上线及车架总成下线均采用人工气动葫芦方式。为避免纵梁上件及车架总成下线时气动葫芦与自动吊具的干涉碰撞,本项目增加了相应的安全设施,如机械支架、检测开关及安全程序等。前/后车架输送线和车架总成输送线均配置2套吊具,串行连接,同步移动、同步升降、同步抓取。为满足后续能力提升需求,行走伺服驱动可满足拖动多套吊具的高速拖动,整个输送循环时间不超过50秒。
焊接工位配置弧焊机器人及一体化底座,底座由型钢与25mm以上厚板焊接。控制柜配备供电变压器,外部轴支持多角度翻转,到位后锁定。控制系统包括程序编辑、外部条件判断、异常检查与传感器接口,并配备现场编程器。
本项目集成分总成焊接、车架总成输送及机器人工作站,相关设备与接口按皮卡车架工艺配置。
项目范围
- 郑州日产皮卡车架焊接线包括车架总成线、前车架线、后车架线、纵梁总成工作站及车架分拼工作站。
- 多元智能承担设计、制造、包装运输、安装调试、陪产培训及售后服务。
- 控制系统包括程序编辑、外部条件判断、异常检查与传感器接口,并配备现场编程器。
继续探索返回项目案例