分总成上线
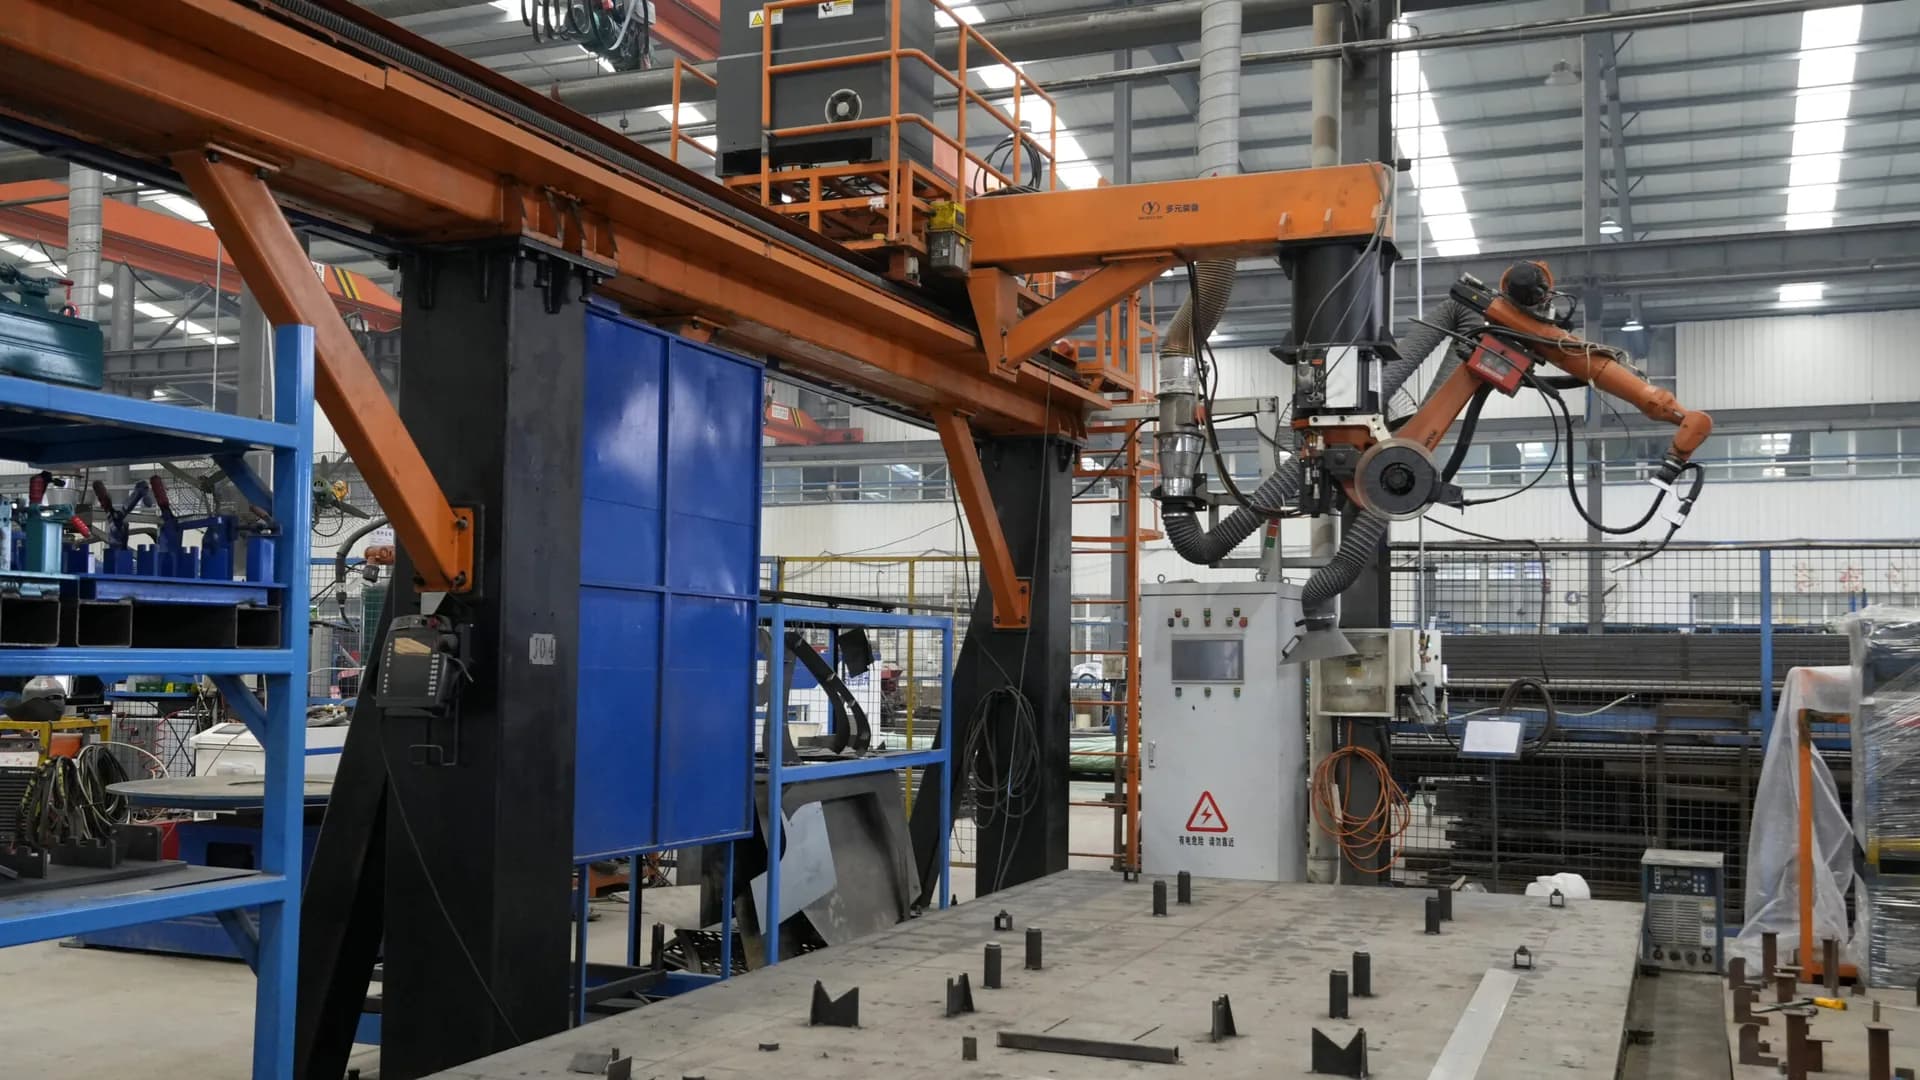
地板、侧围等分总成按生产顺序进入主线,供给区域与合装工位配套设置车型识别、缓存及放行条件。
01 / 工艺流程
工艺示意,具体工位配置与工艺顺序以项目方案为准。
工艺接口分总成的定位基准、上线姿态及供给顺序与主焊工位配套。
地板、侧围等分总成按生产顺序进入主线,供给区域与合装工位配套设置车型识别、缓存及放行条件。
定位夹具保持各分总成的位置关系,夹紧顺序与焊接工具的作业空间配合。换型方式按车型差异配置。
合装后的白车身完成补焊和检查,通过主线输送进入调整及后续工序。工位动作与整线节拍配套设计。
02 / 选型要点
设备配置取决于车型结构、工艺要求与厂房条件。
产品介绍
车身主焊线设计与配置
主焊线按厂房条件、生产车型和产量设计,工程内容包括产能计算、输送方式配置、工序划分与物流仓储规划。
产线布局和参数按车型、厂房与产量设置,采用仿真进行工艺检查。输送形式、合装结构及物流仓储与生产任务配套。
PRODUCT GALLERY
03 / 项目咨询
CONTACT
告诉我们车型、工艺要求或现场条件,便于进一步沟通。