总成供给
前后桥、动力总成及其他底盘模块由分装区域配套供给,载具定位和上线顺序与合装工位对应。
01 / 工艺流程
工艺示意,具体工位配置与工艺顺序以项目方案为准。
工艺接口分装区域输出姿态、台车定位与车身支撑共同形成合装接口。
前后桥、动力总成及其他底盘模块由分装区域配套供给,载具定位和上线顺序与合装工位对应。
车身支撑、总成定位及升降机构配合安装姿态,并预留连接工具和人员作业空间。
工位完成连接、检查与放行。摩擦输送、吊具及AGV台车的组合根据厂房布局和系统接口配置。
02 / 选型要点
设备配置取决于车型结构、工艺要求与厂房条件。
产品介绍
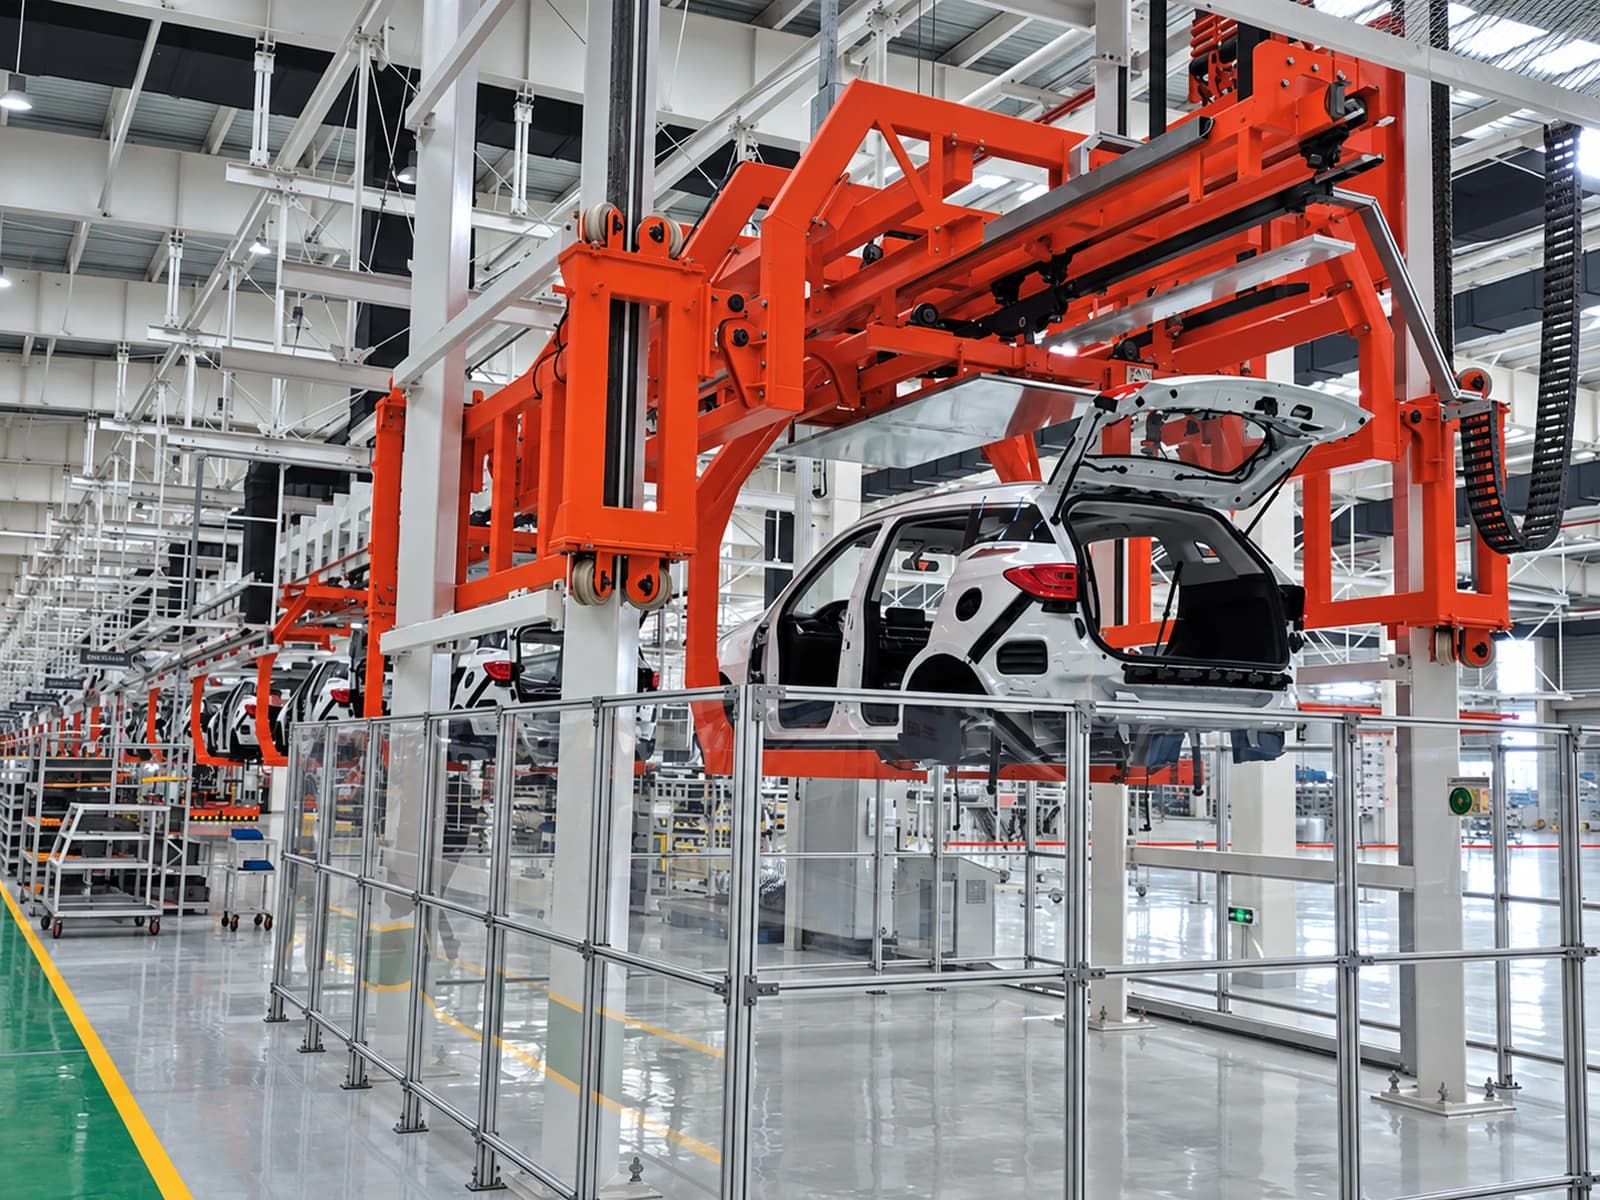
底盘装配线多采用摩擦输送系统。主要具有自动化程度高, 操作简单, 运行平稳可靠无噪音等特点, 主要完成汽车底盘的合装及输送任务;主要组成部件有输送轨道系统、摩擦车组、自平衡吊具、快速驱动单元、过渡驱动、弯段驱动、工艺驱动单元以及摩擦升降段等设备。装配线设置有前后桥、动力总成AGV台车等设备。
PRODUCT GALLERY
03 / 项目咨询
CONTACT
告诉我们车型、工艺要求或现场条件,便于进一步沟通。